

ホームページのコラムを題材に、AIを使って小テストを作成してみました【第10巻発売記念編】(全10問)
当ホームページで定期的にお届けし、ご好評をいただいている『ホームページのコラムを題材に、AIを使って小テストを作成してみました』シリーズ。
今回は、当事務所のオンデマンド著書の最新刊『金型メーカー・機械加工業の管理・改善の教科書 第10巻』のPRも兼ねて、第10巻に収録されているコラムの内容を題材に、AI(NotebookLM)を使って小テストを作成してみました。

正解するには少し歯ごたえのある問題になっていますが、まだ第10巻をお読みになっていない方も「どんな改善ノウハウが載っているのか」の導入として、もしよろしければぜひチャレンジしてみてください。
これまでのシリーズ記事に挑戦された方はもちろん、ご自身の「現場改善力」のチェックや、社内勉強会・人材教育のネタとして、ぜひ挑戦してみてください。
第1問:当事務所流 力量マトリックス(総合力評価)が若手に与える精神的影響(力量評価コラムより)
従来の力量評価(できる/できないの〇×表)では、まだ習得していないスキルに対し「先輩から教えてもらっていない(外因)」と他責になりがちでした。これに対し、第10巻で著者が提唱する「加工難易度×遂行能力(効率・品質)」の2軸で評価する独自の力量マトリックスを導入した際、評価される若手・中堅技術者の意識に起こる「内面変化」として最も適切なものはどれでしょうか?
- A) 他のメンバーとの進捗の点数差が目に見えるため、ライバルに負けまいとする競争意識が向上する。
- B) 基礎スキルはクリアしている前提のうえで「なぜ時間(標準工数)内に終えられないか」を問うため、自らの工夫や問題解決能力といった「内的な要因(内因)」と向き合わざるを得なくなる。
- C) 力量が給与へ直結する基準が細かく定義されているため、スキルマップの「チェック項目を消化すること」自体に執着するようになる。
- D) 機械の「段取り作業」における個人差が美徳と捉えられ、我流の加工手順をさらに極めようとする意欲が生まれる。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: B
出所コラム: 『その力量評価、現場の実態を映せていますか?当事務所が提唱する『総合力』を可視化する方法』(第10巻 69〜80ページ)
解説:
従来の〇×式スキルマップでは「まだ教えてもらっていないからできない(他責・外因)」と言い訳ができましたが、10巻で初公開された独自の「2軸力量マトリックス(加工難易度×遂行能力)」は、すでにやり方を教わっている基本操作を前提に「なぜ時間内に、高い品質でできないのか?」を問うため、技術者自身が内因(当事者意識)と向き合わざるを得なくなり、自立的な成長を促します。
第2問:成⻑が早い「センスの良い人」の思考法(すべての技術者向け)
ものづくりの現場において、物覚えが早く、比較的短期間で仕事を習得して成長していく「センスが良いとされる人」が、頭の中で無意識に行っているとされる思考法(能力)はどれでしょうか?
- A) 機械のマニュアルや加工条件表の数値を、寸分狂わず丸暗記する「記憶力」
- B) 過去のトラブル事例や不具合日記のデータを、瞬時に思い出す「情報検索力」
- C) 切削中の工具のしなりや、加工後のワークの歪みなどを頭の中で極端な形で視覚化できる「動的イメージ」の力
- D) 3次元CADデータを2次元の部品図へ、一切の迷いなくトレースする「製図力」
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: C
出所コラム: 『ものづくりの現場で「センスが良いとされる人」を考察してみます』(第10巻 23〜30ページ)
解説:
本書においては、仕事の習得が早い人は、頭の中で「物が動く」イメージを容易に想像できる人、すなわち高い「動的イメージ力」を備えた人だとされています。エンドミルがぐにゃっと曲がる様子や、ポケット加工で削った際にワークが歪む挙動を頭の中で大きく、極端に想像できる能力こそが、トラブルを未然に防ぐプロの技術力を支えています。
第3問:単品小ロット現場に最適化した「なぜなぜ分析」の前段プロセス(品質改善コラムより)
著者は、大手量産メーカーなどで使われている「なぜなぜ分析」のやり方を、そのまま単品小ロット現場に導入しても迷宮入りしやすいと指摘しています。これを克服するため、10巻にて著者が提唱した、「深堀り(仕事の仕組みのなぜなぜ)」に入る前段階として、単品小ロット現場で最も肝になるとされる「拡散」と「収束」の正しい役割はどれでしょうか?
- A) 「拡散」ではブレーンストーミングを用いて作業者の「うっかりミス」や注意不足の要因を網羅的に出し切り、「収束」で当事者と管理者が合意できる現実的な再発防止策に絞り込む。
- B) 「拡散」で4M等の視点から思いつく限りの要因を洗い出し、「収束」で客観的な事実確認によって物理現象(技術的要因)を絞り込んで、真の原因を特定する。
- C) 「拡散」で発生した不具合に関連する過去の類似トラブル事例やヒヤリハットを広く集め、「収束」でそれらを日常点検チェックシートの確認項目として一本化(ルール化)する。
- D) 「拡散」で「なぜ」の問いを多角的に展開して現場の管理体制や教育不足などの欠陥を出し切り、「収束」で優先して改善すべき「仕組みの課題」を特定する。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: B
出所コラム: 『なぜなぜ分析が難しい理由と、克服するための2つのポイント』(第10巻 98〜109ページ)
解説:
10巻独自のメソッドである「拡散・収束・深堀り」の流れです。単品小ロット現場の不具合は、まず「拡散」で要因を広く洗い出し、「収束」で事実確認により消し込んでいくという、物理現象(技術的要因)の特定が絶対の肝になります。特定された物理的な真因に対して初めて、なぜチームとしてそのミスを防げなかったのかという「仕組み(深堀り)」のなぜなぜ分析を行うことで、分析の迷宮入りを防ぎます。
第4問:非協力的な唯一のベテランに新人を教育させる「最大の予防策」(教育・育成コラムより)
「教えられるベテランは彼1人しかいないが、会社に非協力的で、彼に新人の教育を任せると技術が人質に取られてしまう(教育を丸投げすると危ない)」。金型・部品加工メーカーに極めて多いこの切実な悩みを解決するため、第10巻で著者が提唱した「教育係による独裁を防ぐための最大かつ第1の防御策(ステップ1)」はどれでしょうか?
- A) ベテラン作業者のすべての作業をビデオ撮影し、社内でA3の「作業手順・あるべき状態・急所」マニュアルを完全に文書化する。
- B) 教育が行われているかどうかを監視するため、ベテラン教育係に「週単位」で自己採点による評価を行わせる仕組みを導入する。
- C) 社内の閉鎖的な関係に染まる前に、自社で稼働する工作機械やCAMの「メーカー公式の外部研修」に新人をすべて受講させ、先に「客観的な標準の物差し」を持たせる。
- D) 「毎日機械の掛け持ちをする」「入社1年以内に独り立ちする」などの具体的な方針を、ベテランではなく「新人自身」にマイルストーンとして提示する。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: C
出所コラム: 『唯一のオペレーターに教育を任せざるを得ない時の処方箋』(第10巻 162〜168ページ)
解説:
「彼しか教えられない」という属人化による技術の人質状態(ブラックボックス化)を打破する、10巻で提唱している防御策です。可能な限りマシニングやCAMのメーカー公式外部研修に先に新人を送り、社外の正しい「客観的な標準の物差し」を持たせることで、気難しい教育係による「我流の強要(独裁)」をシステム的に予防し、新人の孤立と離職を防ぎます。
第5問:5W1H管理を定着させるための「若手メンバー向け記録カード」の仕組み(マネジメントコラムより)
第10巻コラムにおいて、部品加工メーカーで手順の標準化マニュアルを作成した際、若手当事者たちが「納期に追われる実務(目の前の仕事)」を優先し、マニュアルの習得練習を一向に実施しなかったエピソードが紹介されています。この時、リーダーがプレイングマネージャーであってもすぐに作成でき、若手の練習意欲を高めた「配布用の進捗管理カード」のルールはどれでしょうか?
- A)マニュアルの各手順ごとに「標準作業時間」と「確認印」の欄を設け、練習時に毎回タイムを測定してカードに記録させ、日報とともに管理者に提出させる。
- B) 若手全員の練習進捗を可視化するため、カードの記入結果を工場内の改善ボードに掲示し、各自の練習回数や到達レベルを相互に確認できるようにする。
- C) カードに習得すべき項目の「目標達成期日」を若手自身に記入させ、進捗が遅れている項目についてリーダーが定期的にフォロー面談を行って計画を修正していく。
- D) 練習を実施した日と、時間内での成功・不成功を「○×」で記入するカードを配り、成功の「○」が3つになったらリーダーに持ってこさせる。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: D
出所コラム: 『本当に今さらなんですけど・・・ここで5W1Hが出てくれば』(第10巻 31〜40ページ)
解説:
「仕事が忙しくて練習できない」と言い訳を重ねる若手に対し、著者が提案したのが「練習日と成功・不成功を○×で記入するカード」です。成功の「○」が3つになったらリーダーに提出するという、一見シンプルなゲーム性(マイルストーン)を持たせることで、多忙なプレイングマネージャーでも一目で進捗が管理できるようになり、若手のやる気を引き出すことに成功しました。
第6問:人事評価制度の構築に潜む「致命的な落とし穴」(経営者・管理者向け)
多くの企業が「優秀な社員を正当に評価して報いたい」と細かな人事評価制度を構築しますが、第10巻において著者は、ある本質的な疑念(落とし穴)を指摘しています。評価項目を詰めれば詰めるほど発生する可能性がある「制度と経営成果の矛盾した状態」とは、どのようなものでしょうか?
- A) 評価シートの項目を達成すること自体が目的化(形骸化)し、個人の評価点は高得点で全員達成しているのに、工場全体の目標(売上高や納期遵守率)は未達のまま終わるという「個別最適と全体業績の乖離」。
- B) 「評価結果が良い(満点に近い)優秀な社員ばかりが揃っていくのに、会社の労働分配率は一向に改善せず、むしろ悪化していく」という、実態(業績)の伴わない形骸化した制度になってしまう。
- C) 減点や評価ダウンを恐れるあまり、ミスが発生しにくい「無難な標準作業」ばかりに現場のリソースが偏り、高付加価値な難削材加工や新規案件への挑戦が敬遠されて工場の収益性が落ちる「挑戦意欲の減退」。
- D) 細かく定義されたスキル項目をクリアした社員ほど昇給していく一方で、「定義された自分の担当範囲以外の仕事は手伝わない」というセクショナリズムが現場に蔓延し、工程間の連携ロスが増加する状態。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: B
出所コラム: 『人事評価と労働分配率の関係性について』(第10巻 143〜149ページ)
解説:
評価項目を細かく詰めると、個々の評価点は良くなる(満点社員が増える)一方で、会社全体の収益性(労働分配率)は一向に改善しない、あるいは悪化するという決定的な矛盾(落とし穴)に陥る危険があります。この形骸化を防ぐために、著者は「この評価項目で満点を取ったとき、労働分配率は良くなる方向に動くか?」という逆説的な視点で人事評価項目をデザインすることを推奨しています。個人の頑張りが、チーム全体の付加価値向上(全体最適)に確実に直結する設計が不可欠です。
第7問:「予定工数」を意図的に甘く設定し続けた結果発生する、致命的な経営リスク(生産管理コラムより)
第10巻コラムにおいて、著者は「マクロ分析」の結果から予定工数(見積もり工数)の重要性を説いています。現場のリーダーやベテランが、べき動率を良く見せるために「予定工数」をいつも甘く(長めに)設定して運用し続けた場合、会社経営においてどのような致命的な落とし穴が発生するでしょうか?
- A) 予定工数をベースに見積もり価格を算出するため、製品の販売価格が高止まりして競合他社との相見積もりに負け続け、新規の受注機会を失ってしまう。
- B) 与えられた長い予定工数に合わせて作業者のペースが自然と落ちてしまい(パーキンソンの法則)、現場の作業スピードが鈍化して本当の加工能力(実力値)がブラックボックス化してしまう。
- C) 実際の日々の日程計画に組み込まれていく案件の数が減り、会社が必要とする売上額(出来高)が慢性的に足りない状況が続いていく。
- D) 社内の負荷計算上で「工場のキャパシティが常にパンクしている」と経営陣が誤認し、本来は内製できる案件を割高な外注へ流したり、不要な機械の設備投資に踏み切ってしまう。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: C
出所コラム: 『なぜ当事務所で扱う「べき動率」は100%を超えるのか?(マクロ分析結果との連動)』(第10巻 41〜48ページ、60〜68ページ、221ページ)
解説:
10巻コラムで深く解説された、べき動率と予定工数の罠です。自分の評価を良く見せるために「予定工数」を甘く(長く)設定すると、一見、べき動率は100%を簡単に超えて良く見えますが、日程計画を立てる(山崩しをする)際、1日に入る案件数が勝手に減るため、工場全体の製造キャパを狭めてしまい、会社が必要とする総売上額が慢性的に不足する深刻な赤字要因を招きます。
第8問:現場への指摘が「否定」に聞こえてしまう罠を突破する方法(管理者・リーダー向け)
業績が好調で納期や高い品質を守ってくれている現場に対し、リーダーが「もっとやり方を変えて効率を上げよう」と指摘すると、現場は今の努力を否定されたと感じて反発しがちです。この時、現場の自負を傷つけずに、今の100点を「次なるステージの50点」として再定義させ、意図的な人海戦術(力技)から効率的な仕組み化へと自発的に移行させるために、リーダーが提示すべき「客観的なものさし」は何でしょうか?
- A) 売上増・利益増の陰に潜む「人海戦術(無理な残業)」を可視化し、会社が本当に筋肉質な体質になっているかを冷静に測る「労働分配率」
- B) 各工程の段取り時間や停止ロスを秒単位で可視化し、現場にまだ眠っている改善余地を浮き彫りにする「設備総合効率(OEE)やロスタイムの分析データ」
- C) 各案件の予定工数と実績工数を比較し、作業者の効率性や改善の余地を公平に示す「べき動率や作業者一人あたり加工高の推移データ」
- D) 過去の納期達成率や残業時間の推移をグラフ化し、現在のやり方を続けた場合の負荷の限界値を論理的に示す「QCDSの達成率および負荷トレンド推移表」
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: A
出所コラム: 『なぜ現場への指摘が「否定」に聞こえるのか?』(第10巻 156〜161ページ)
解説:
売上増・利益増に現場が満足している時こそ、労働分配率という新しい「ものさし」を提示する意味があります。もし業績が良いのに労働分配率が高止まりしているなら、それは効率的な仕組みではなく、単に現場の「人海戦術(力技)」で無理やり売上を作っている可能性があるためです。労働分配率を提示することで、改善活動を現場への「否定」ではなく、共通のゴール(筋肉質な体質改善)を目指す「作戦会議」へと劇的に変えることができます。
第9問:単品小ロット現場におけるIE(作業分析)活用の本質(生産性改善コラムより)
金型製作や単品小ロット加工の現場に「IE(作業分析)」を導入しようとすると、現場からは決まって「量産の手法を単品現場でやっても意味がない。個人差ではなく案件(品物)の差だ」と反発が起きがちです。これに対し、労働時間の短縮と出来高向上(賃上げ原資の確保)を両立しなければならない現代の製造現場において、著者が指摘する「容認すべきではない、単品小ロット現場の個人差の正体」と「IE改善の本質」として最も適切なものはどれでしょうか?
- A) 「単品小ロットだから仕方ない」という先入観の陰に潜んでいる、本来は標準化によって削減できるはずの「非効率な作業手順ややり方の個人差」をIEによってあぶり出し、是正していくこと。
- B) 案件ごとの要素作業(段取り、工具選定、芯出し等)を細かく分解・測定し、誰が作業しても同じ工数で完了できるように全工程の「厳密な標準時間」を設定・統制すること。
- C) 熟練工の勘コツに依存する特殊な加工ノウハウは聖域として尊重し、治具の準備や刃具の交換といった「誰でもできる共通の周辺作業のみ」をIEの対象として効率化すること。
- D) 過去の加工実績データを蓄積・分析して見積もり精度を高め、作業者ごとのスキル差や手待ち時間を日程計画(山積み)の段階で事前に吸収・平準化すること。
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解:A
出所コラム: 『単品小ロット現場にも IE は効く? 「べき動率」の差を生む「やり方の違い」を標準化』(第10巻 3〜15ページ)
解説:
「毎回作るものが違うから、やり方の個人差は当たり前」と非効率を容認し続けることは、労働時間が厳しく規制される現代においては企業の衰退を招きます。著者は、IE(作業分析)を用いて「案件ごとの違い」という言い訳の陰に隠れた「本来削減できるはずの非効率なやり方の違い」をあぶり出し、標準化・是正することが、単品小ロット現場で働く人の時間を守りながら出来高を最大化する唯一の手段であると述べています。
第10問:工場見学を「大人の社会科見学」にしないための「3つの壁」(工場見学コラムより)
著者は、工場見学を有意義にするため、見学に行く「前」に事前ミーティングを行い、「何を、どの基準で見にいくか」という物差しを揃える重要性を説いています。著者が実際にあるクライアント企業の「シングル段取り(10分未満での段取り替え)」プロジェクトで見学メンバーに予習させ、見学先で探してくるよう伝えた「3つの壁」の正しい組み合わせはどれでしょうか?
- A) 「設備・治具(ハード)の壁」「作業手順・標準化(ルール)の壁」「教育・スキル(人財)の壁」
- B) 「内段取り(停止中作業)の壁」「外段取り(事前準備)の壁」「調整作業(ゼロ化)の壁」
- C) 「技術的制約(加工精度)の壁」「工程間連携(情報共有)の壁」「投資対効果(コスト)の壁」
- D) 「物理的な壁(クレーン待ちや配置)」「運用的な壁(作業ルールの見直し)」「マインド的な壁(無理という思い込み)」
解答と説明(▶をクリックすると、解答と説明が表示されます)
正解: D
出所コラム: 『工場見学、ただの「観光」で終わっていませんか?』(第10巻 135〜142ページ)
解説:
「シングル段取り(10分未満での段取り替え)」という極めて高い目標の見学に臨む前、著者がメンバーに予習させたのが、この「①物理的な壁(クレーン待ち、治具の配置等)」「②運用的な壁(作業ルールの変更等)」「③マインド的な壁(どうやって『無理だ』という思い込みを壊したか)」の3つです。この3つの視点を持って見学に臨むことで、他社の現場はただの「観光」から「自分たちの課題を解くための検証作業」へと劇的に変わります。
編集後記:AIが出題した「第10巻」の小テストを終えて
今回の『ホームページのコラムを題材に、AIを使って小テストを作成してみました』シリーズ(第10巻編)はいかがでしたでしょうか?
今回はAI(NotebookLM)に最新刊『第10巻』のコラム集を読み込ませて作成しましたが、見事に『第10巻』のコアである、現場改善の重要なエッセンスを抽出してクイズ化してくれました。
『第10巻』では、単品小ロット・金型部品加工メーカーの現場で今すぐ使える実践知や、AI時代の技術教育・現場マネジメントについて、さらに深く解説しております。
もし小テストを通して「自社の現場でもまさにこの課題がある」と感じられた経営者様、工場長様、現場リーダーの皆様は、ぜひ書籍本編もお手にとっていただければ幸いです。
金型・部品加工業専門コンサルティングからのご案内
ホームページの技術コラム本の第10巻が発売されました!

設計部署や製造現場、管理部署にぜひ一冊。
経営者や部長などマネージャー職の方々から、悩める現場リーダーへのプレゼントにも最適です。
くわしくはこちらのページからどうぞ。
【動画セミナーDL販売】現場リーダーのための「稼ぐ力」養成講座
大手セミナー会社向けに制作したコンテンツを、安価に一般販売いたします。
金型・機械加工など単品・小ロット品加工の「現場リーダー」向けの動画セミナーです。

- 教材構成:約300ページ分のスライド資料をもとに制作された解説動画
- 学習時間:動画+演習で約6時間(367分)
- 目的:現場リーダーが 数字に強くなり、成果を見える化できる力を養うこと
- 特徴:目標管理・不具合対策を中心に実務直結のスキルを習得
- 形式:動画(mp4)+PDF資料
- 割引:通常価格50,000円 → セット購入で50%OFF:25,000円(税込)
【改善・管理の上級編】セミナー動画が発売中です【お得なDL版あります】
過去に大手セミナー会場で、代表コンサルタントが講師として登壇した内容をZOOMで再収録しました。
内容は、加工や管理における上級コースとなります(基礎知識はすでに持っておられる方向けになります)
動画セミナーですので、いつでも何人でも受講でき、長時間一気に受講する必要もありません。隙間時間を有効に使って受講できます。
お買い求めしやすいダウンロード版もございます。
くわしくはこちらのページからどうぞ。
【書籍販売中です】経営が厳しい金型メーカーのための本
このホームページに掲載している多くの技術・管理コラムから、経営が厳しい金型メーカーのために、大きな投資に頼らず、意識面や仕事の取り組み方などから改善改革していける方策に関するコラムを集めた本をつくりました。
こちらの書籍を販売しております。内容は、366ページの大ボリュームとなっております。
ぜひ社員の皆さまで読んでいただければと思います。また、金型メーカーを支援される金融機関や公的機関、会計事務所やコンサル会社でお勤めの方々にも、読んでいただければ幸いです。
詳しくはこちらのページからどうぞ。
YouTubeを使った上級セミナーを配信中です
金型メーカー・部品加工メーカーにおける、個別テーマの上級セミナーを配信しております。
YouTubeによる動画配信ですので、ネット環境があればいつでもどこでも視聴できます。
くわしくはこちらのページからどうぞ。
「金型メーカー・機械加工業のための管理職育成マニュアル」発売中です
当サイトの管理職育成ルームに掲載しているコラムを集めて編集したものになります。
金型メーカーや機械加工メーカーで、新たに管理職になられる方や、すでに管理職としてお仕事をされている方向けに、ストーリー形式で、心構えから具体的に取り組む業務内容まで、幅広くまとめております。
くわしくは、こちらのページからどうぞ。
「金型メーカー・部品加工メーカーにおける処世術」が発売中です
こちらの書籍は、金型メーカーや部品加工メーカーにおいて、国内全体で賃上げの機運が高まる中、勤める会社に貢献しながらも、ご自身の付加価値・市場価値を高めていこうとされる方々の一助になるような内容をお届けすることを目的としています。
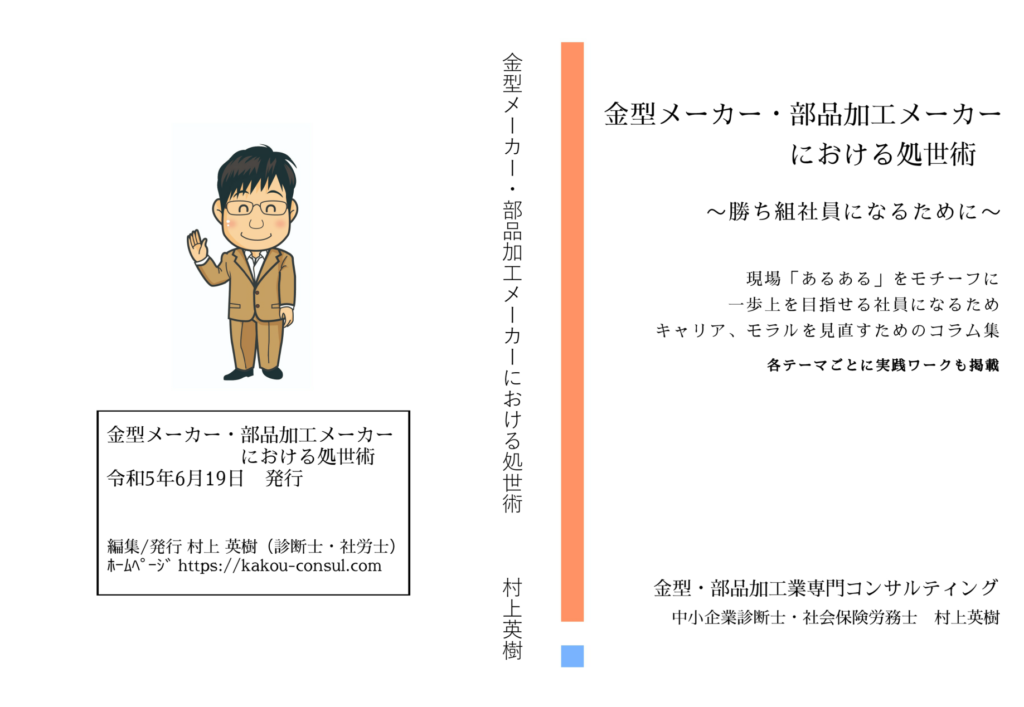
「処世術」をテーマにした一般書籍はたくさんありますが、主にホワイトカラー向けのものが多く、金型メーカーや部品加工メーカーのお仕事ですぐに使えるものが少ないと思っています。
一方この本では、金型メーカーや部品加工メーカーの現場「あるある」を題材にしており、そこでお仕事をされる方々に身近なわかりやすい内容にしております。
簡単なワークも掲載していますので、社内研修にもお使いいただけます。
詳しくはこちらのページからどうぞ。
「金型メーカー・機械加工業のための自己診断ハンドブック」が発売されました!
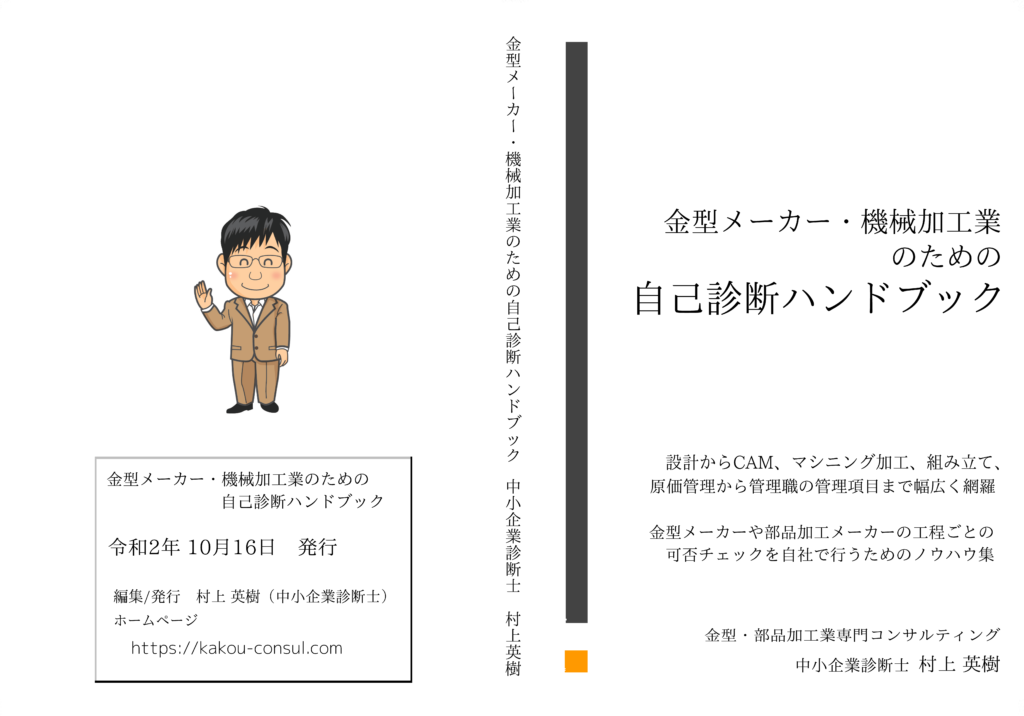
私がコンサルティングの初回訪問時や、無料診断サービスにおいて、訪問先企業の製造現場で確認する項目を解析付きで紹介しています。
金型メーカーや部品加工メーカーに皆さまに、自社をセルフチェック(自己診断)するために使っていただければと思っております。
くわしくはこちらのページからどうぞ。
2パターンの技術セミナーレジュメを販売いたします
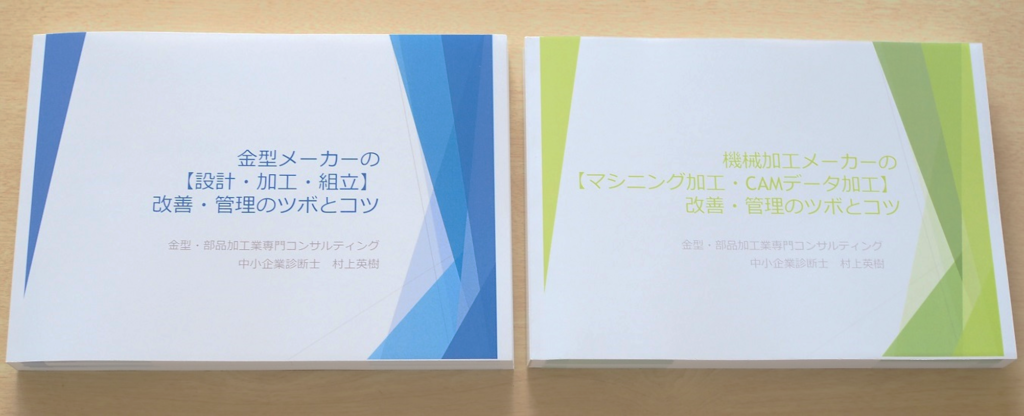
日刊工業新聞社さん主催で行われた、機械加工メーカー向け、金型メーカー向け、それぞれの技術セミナーで配布されたレジュメを販売いたします。どうしても遠方で参加できないといった方や会社さまより、レジュメだけでも使いたいとリクエストがあったためです。
当事務所のホームページに掲載されているコラムの内容がベースとなっておりますが、それとの違いとしては、具体的計算と事例ワークなどを盛り込み、ホームページよりも手厚く解説しております。
本来レジュメと言いますと、図やイラストがほとんどで、言葉による文章が入っていないイメージがありますが、本レジュメはそうではなく、復習がしやすいよう、多くが文章で構成されており、1人で読み進めることができます。
くわしくはこちらのページからどうぞ
ミドルマネジメント層向け人材育成セミナーのレジュメを販売いたします
ミドルマネジメントの人材育成のテーマで、講演をさせていただいた際に作成したレジュメ(当日映写したパワーポイントファイルと同じものです)を販売いたします。
日程や生産管理、品質管理だけが幹部・管理職の仕事ではありません。儲けるためのマネジメントが必要です。
そういった視点や意識を持ってもらうためのきっかけとしてオススメの一冊です。
くわしくはこちらのページからどうぞ。
4コマ漫画ギャラリーを開設しました
コラムページにプロローグとして添付している4コマ漫画を集めたページを開設しました。
こちらをクリックすると入れます

コラム投稿者
金型・部品加工業 専門コンサルティング
代表:村上 英樹(中小企業診断士)
愛知県刈谷市 TEL 0566-21-2054